


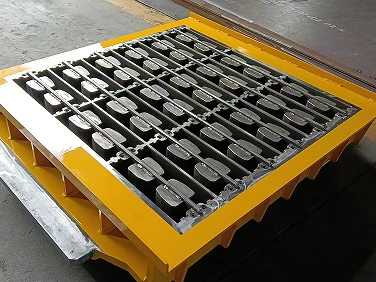


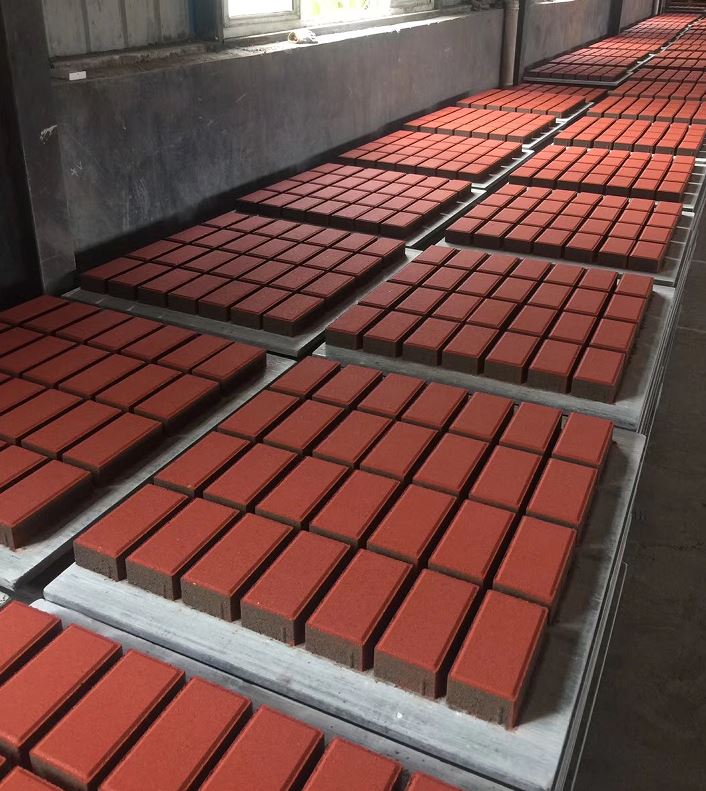
Blokkformer Betong
2.Hardhet for sko:HRC59-62
3. Karburisert lagtykkelse: 1,3-1,5 mm
4.Ensidig klaring mellom trykkfot og formhulrom: 0,2 mm Mindre enn eller lik ensidig klaring Mindre enn eller lik 0,4mm
5.Plathet på hele brettet: Mindre enn eller lik 0,5 mm
6. Avvik i lengde- og breddedimensjoner for en enkelt hulromsmodell: -0,3 til +0.3mm
7. Dimensjonsavviket til høyden (fyllingsdybden) til det nedre modellhulrommet er ± 0,5 mm
Sende bookingforespørsel
Product Details ofBlokkformer Betong
blokkformer betong
1. Valgveiledning
Trinn 1: Bestem blokktype og applikasjon
Før du velger en betongblokkform, avklar hvilken applikasjon blokkene skal brukes til. Ulike bruksområder har betydelig forskjellige krav til formpresisjon, slitestyrke og levetid.
Blokktype Typiske applikasjonsnøkkelkrav
Hule blokker Belastnings-bærende vegger, skillevegger, fundament Kjernestiftjustering (±0,3 mm), jevn veggtykkelse
Forriglingsblokker Støttemurer, hagegrenser, skråningsbeskyttelse Forriglingsfunksjon presisjon (±0,2 mm), jevn utforming
Utleggerblokker Innkjørsler, gangveier, plasser Overflatefinish (Ra mindre enn eller lik 1,6µm), dimensjonskonsistens
Kantstein Veikanter, dreneringskanaler Lang hulromretthet, kontroll av utkastkraft
Betongplater Industrielle gulv, bakkebelegg Stor flathet på overflaten, -vridningsbestandig design
Anbefaling: Gi leverandøren sluttbruken- av blokkene slik at de kan anbefale passende stålkvalitet og varmebehandling. For eksempel krever låseblokker for støttemurer tettere innretting av kjernestifter enn standard hule blokker.
Trinn 2: Bekreft maskinmerke og modell
Ulike maskinmerker - HESS, MASA, ZENITH, BESSER, TIGER, Qunfeng, Hengxing, Quangong - har forskjellige rammedimensjoner, boltehullmønstre og lokaliseringspinneposisjoner. Selv innenfor samme merke kan forskjellige modeller ha forskjellige monteringsgrensesnitt.
Anbefaling: Ved bestilling av former, oppgi et bilde av maskinens navneskilt som den enkleste og mest pålitelige metoden for å sikre riktig passform. For eldre eller mindre vanlige maskiner, oppgi en gammel form eller detaljerte måltegninger.
Trinn 3: Evaluer produksjonsvolum og betongblanding
Årlig produksjon Anbefalt Stål Anbefalt Varmebehandling Forventet levetid
Under 200 000 enheter 40Cr Standard bråkjøling 30 000-50 000 sykluser
200 000-500 000 enheter 42CrMo Carburizing 80 000-100 000 sykluser
Over 500 000 enheter Verktøystål Karburering + nitrering (kjernestifter) 100 000-150 000 sykluser
Slipeevnen på betongblandingen påvirker formens levetid direkte. Høye-slipefaktorer inkluderer høy tilslagshardhet (som kvartssand, knust stein), skarp tilslagsmorfologi og tilstedeværelse av resirkulerte materialer.
Anbefaling: Gi leverandøren detaljert betongblandingsinformasjon. For svært abrasive blandinger, be om nitreringsbehandling for kjernestifter og overflatehardhet over HRC60.
Trinn 4: Bestem antall hulrom og byttefrekvens
Antall hulrom per form avhenger av maskinens kapasitet - vanlige konfigurasjoner inkluderer to, tre og fire hulrom per form. Flere hulrom betyr høyere ytelse per syklus, men formstivheten og maskineringsvansker øker også.
Anbefaling: Hvis maskinen har begrenset vibrasjonskraft, kan for mange hulrom forårsake ujevn vibrasjon og redusere blokkkvaliteten. For produksjonslinjer som krever hyppige støpeformbytter, bør du vurdere hurtig-bytte støpeformsystemer, som kan redusere overgangstiden fra 2-4 timer til 15-30 minutter.
Trinn 5: Be om teknisk dokumentasjon og prøveblokker
Før du fullfører bestillingen, be om følgende dokumentasjon fra leverandøren: materialsertifikat (bekrefter stålkvalitet), varmebehandlingsprosessrapport (bekrefter overflatehardhet og karbonisert lagtykkelse), CMM-inspeksjonsrapport (bekrefter dimensjonstoleranse og innretting av kjernestifter), og tilbakemeldinger fra kunder og faktiske levetidsregistreringer fra lignende støpeformer.
Anbefaling: For kritiske prosjekter, be om prøveblokker fra den første produksjonskjøringen for å måle kritiske dimensjoner og bekrefte at låsefunksjonen passer (hvis aktuelt).

2. Ofte stilte spørsmål
Q1: Hvordan vet jeg når en form er utslitt og trenger utskifting?
Tre indikatorer hjelper med å bestemme utskiftingstidspunktet:
Dimensjonsavvik – Blokkdimensjonene overskrider spesifikasjonstoleransen (f.eks. ±0,5 mm) og kan ikke korrigeres ved maskinjustering.
Forringelse av overflatekvalitet – Blokker viser grove overflater, riper, honningkake eller ujevn finish.
Vanskeligheter ved avstøpning – Blokker fester seg i formen eller viser økt kantavhugging under utstøting.
UNIKs råd: Etter hver 5 000 til 10 000 sykluser, mål kritiske blokkdimensjoner med skyvelære og følg trenden med dimensjonsendringer. Planlegg utskifting av form når dimensjonene nærmer seg toleransegrensen.
Q2: Kan former pusses opp? Hva er levetiden etteroppussing?
Ja. Slitte former kan pusses opp ved hjelp av følgende metoder:
Om-bearbeiding – Slitte hulrom kan om-bearbeides til opprinnelige dimensjoner, selv om trekkvinkelen vil øke litt.
Gjen-varmebehandling – Slitte overflater kan-varmebehandles på nytt-for å gjenopprette overflatens hardhet.
Utskifting av slitte komponenter – For modulære designformer er det kun slitehylser, kjernestifter eller låseinnsatser som må skiftes ut.
UNIKs råd: UNIK tilbyr oppussingstjenester. Fornyede støpeformer oppnår 80-90 % av levetiden for ny støpeform til 60-70 % av kostnadene for ny støpeform.
Q3: Hvor mange forskjellige blokkstørrelser kan en form produsere?
En standard form kan bare produsere én fast blokkstørrelse og -form. Å produsere flere størrelser krever vanligvis flere formsett.
UNIKs råd: Sammenlåsende blokkformhulrom er faste i størrelse og kan ikke justeres. For ulike produksjonsbehov, vurder modulære design som tillater endringer i hulromsinnsats for å oppnå forskjellige størrelser. UNIK tilbyr standardiserte grensesnitt på UNT400/600/800-plattformer.
Q4: Hva er forskjellen mellom kalde former og oppvarmede former?
Kalde former – Brukes i romtemperatur. Vanligvis for lav-volumproduksjon eller mindre former. Fordelen er lavere kostnad.
Oppvarmede former – Former varmes opp til en bestemt temperatur (vanligvis 40-60 grader). Egnet for høyvolumproduksjon, forbedrer betongens flytbarhet og herdehastighet, reduserer deformingsfeil.
UNIKs råd: For produksjonslinjer med store-volum (årlig produksjon over 500 000 enheter), vurder oppvarmede formsystemer. UNIK kan tilby formdesign med integrerte varmekanaler.
Q5: Hvilken dokumentasjon er nødvendig for å importere former til landet mitt?
Følgende dokumentasjon kreves vanligvis:
Kommersiell faktura – For tollverdi.
Pakkeliste – For lastverifisering.
Fragtbrev – For henting av last.
Opprinnelsessertifikat – Noen land krever bekreftelse på «Made in China».
Materialsertifikat – bekrefter stålkvalitet og kjemisk sammensetning.
Varmebehandlingsrapport – bekrefter spesifiserte hardhetsnivåer.
UNIKs råd: Bekreft spesifikke krav med din lokale tollmegler på forhånd. UNIK har over 15 års eksporterfaring og er kjent med importkrav for de fleste land.
3. Industritrender
Trend 1: Skift fra "Functional" til "Durable"
I løpet av de siste fem årene har markedskravene til blokkformer endret seg fra "kan den produsere blokker" til "kan den opprettholde presisjon og levetid under tøffe forhold." Dette skiftet har drevet høyere standarder for formpresisjon. UNIK har observert at andelen bestillinger som krever toleranse for innretting av kjernestifter innenfor ±0,2 mm har økt fra 35 % i 2021 til 58 % i 2026.
Hva dette betyr for kjøpere: Ved kjøp, be tydelig om CMM-inspeksjonsrapporter og materialsertifikater fra leverandører, i stedet for å stole på muntlige garantier.
Trend 2: Rask-Endre støpeformer til å bli industristandard
Tradisjonell utskifting av formen tar 2-4 timer, inkludert demontering, rengjøring, reinstallering og justering. Hurtigskifteformsystemer reduserer denne tiden til 15-30 minutter. Denne teknologien har høyest penetrasjon i Midtøsten og Sørøst-asiatiske markeder, og når henholdsvis 72 % og 58 %.
Hva dette betyr for kjøpere: Hvis produksjonslinjen din krever hyppige produkttypeendringer (som produksjon av utleggere om morgenen og hule blokker om ettermiddagen), er avkastningen på investeringen for hurtig-bytteformer vanligvis mindre enn 6 måneder.
Trend 3: Data-drevet muggbehandling
Innebygde RFID-brikker går inn i formbehandling. Chips registrerer formens unike ID, produksjonsdato og kumulative syklusantall. Data kan leses via håndholdte terminaler og integreres med produksjonsstyringssystemer. UNIK har utstyrt over 200 eksporterte former med RFID-sporing.
Hva dette betyr for kjøpere: RFID-systemer registrerer automatisk formbruksdata og sender vedlikeholdsvarsler når forventet levetid nærmer seg, og forhindrer kvalitetsproblemer uplanlagt nedetid fra overbrukte former.
Trend 4: Lokal service blir et konkurransefokus
Ren priskonkurranse erstattes av integrert «pris + service»-konkurranse. I afrikanske og sørøstasiatiske markeder oppnår leverandører med lokale tekniske støtteteam og reservedelslager høyere kundebevaring.
Hva dette betyr for kjøpere: Når du velger leverandører, evaluer deres lokale serviceevner i tillegg til prisen: Er det lokalt reservedelslager? Hvor raskt svarer teknisk støtte? Tilbyr de-installasjon og opplæring på stedet?
Trend 5: Bærekraft inn i kjøpsbeslutninger
Omtrent 90 % av UNIKs stål er hentet fra resirkulert bilskrot, og sparer 0,47 tonn CO₂ per tonn produsert mugg. Modulær design betyr også at bare slitte hylser trenger utskifting, noe som resulterer i 35 % lavere levetidskostnad for verktøy sammenlignet med mono-blokkformer.
Hva dette betyr for kjøpere: Når du vurderer leverandører, spør om deres materialgjenvinningsforhold, om de tilbyr oppussingstjenester og om formmaterialer er resirkulerbare ved slutten av levetiden.


4. Markedsanalyse
Afrikansk marked: raskest-voksende region
Afrika er det raskest voksende-markedet for betongblokkformer, med en årlig vekstrate på over 12 %.
Drivere – Urbaniseringsrate overstiger 4 % årlig; boligunderskudd på over 20 millioner enheter; regjeringer prioriterer rimelige boliger.
Konkurransedyktig landskap – Kinesiske leverandører har omtrent 65 % markedsandel, europeiske leverandører 20 %, lokale leverandører 15 %. Prisfølsomme kunder-foretrekker kinesiske former.
UNIK Fordeler – Komplett linje levert til Kenya; partnerlager etablert i Øst-Afrika; teknisk personell utplassert for -installasjonsveiledning på stedet.
Sørøst-asiatisk marked: jevn vekst
Sørøst-Asia er UNIKs tradisjonelle styrkemarked, med en årlig vekst på ca. 7-9 %.
Drivere – Fortsatt infrastrukturinvestering; turisme utvinning driver feriested og kommersielle prosjekter; stabil boligbygging.
Konkurransedyktig landskap - Kinesiske og thailandske leverandører er primære konkurrenter. Kundene har strenge krav til ledetider, med 20-25 dager som bransjestandard.
UNIK-fordeler – Quanzhous geografiske nærhet gir 5-10 dagers frakt til havner i Sørøst-Asia; langsiktige relasjoner etablert med over 50 kunder.
Midtøsten-markedet: Drevet av premium etterspørsel
Midtøsten-markedet har høyere krav til formpresisjon enn andre regioner, med en årlig vekst på omtrent 5-7 %.
Drivere – store-infrastrukturprosjekter; premium bolig- og kommersiell utvikling; strenge byggematerialestandarder (ASTM, BS-standarder).
Konkurransedyktig landskap – Europeiske premiummerker dominerer, men kinesiske leverandører av høy-kvalitet er på vei inn. Kunder krever full sertifiseringsdokumentasjon.
UNIK Fordeler – Full sertifiseringsdokumentasjon tilgjengelig (ISO, CE, materialsertifikater, varmebehandlingsrapporter); partnerlager etablert i Jeddah, Saudi-Arabia; 20-25 dagers leveringstid.
Latinamerikansk marked: Potensial venter på utgivelse
Det latinamerikanske markedet er betydelig påvirket av økonomiske svingninger, men har positive langsiktige vekstutsikter, med en årlig vekst på omtrent 4–6 %.
Drivere – gjenoppretting etter-en pandemisk byggemarked; økende etterspørsel etter kostnadseffektive- kinesiske former.
Konkurransedyktig landskap – Lokale produsenter i Brasil og Mexico har en stor andel, men importen av kinesisk mugg øker år for år.
UNIK-tilstedeværelse – Støpeformer er allerede eksportert til Brasil, Mexico og Colombia. UNIK vurderer muligheten for å etablere regional representasjon.
Russisk og CIS-markedet: Etterspørsel om erstatning av-sanksjoner
På grunn av internasjonale sanksjoner har europeiske moldleverandører mistet betydelige markedsandeler i Russland, noe som skaper muligheter for kinesiske leverandører.
Drivere – Økt etterspørsel etter lokalisert produksjon; markedsgap etterlatt av europeisk merkevareutgang; fortsatt infrastrukturutvikling.
Konkurransedyktig landskap – Kinesiske leverandører fyller gapet etter europeiske merker, men må levere sertifiseringsdokumentasjon som oppfyller russiske standarder.
UNIK Presence – Isolerte blokkformer eksportert til Russland; partnerlager etablert i Moskva.
Populære tags: blokk molds betong, Kina blokk molds betong produsenter, leverandører, fabrikk
Et par
Form for hule blokkerNeste
Hul betongblokkformSende bookingforespørsel
